


Comment choisir entre le PA66 et le POM pour les pièces industrielles moulées par injection ?
Comment les acheteurs OEM doivent-ils choisir entre le PA66 et le POM pour les pièces industrielles moulées par injection ? Comparez la résistance, l'usure, l'absorption d'humidité, la stabilité dimensionnelle, la conception du moule et les conditions d'application avant d'approuver une résine ou un outil de production.
Pourquoi le choix entre PA66 et POM est-il important ?
Une pièce industrielle moulée par injection doit faire plus que ressembler au modèle CAO. Il doit maintenir un dégagement d'assemblage, supporter sa charge de travail, tolérer son environnement et continuer à fonctionner après des milliers de cycles de production ou d'exploitation. Le PA66 (polyamide 66, également appelé nylon 66) et le POM (polyoxyméthylène ou acétal) sont tous deux des thermoplastiques techniques reconnus, mais ils réagissent différemment à l'humidité, aux contraintes mécaniques, au frottement de contact et aux conditions de moulage. Cette différence fait du choix des matériaux une décision de conception plutôt qu’une substitution d’achat.
Le moyen le plus rapide de faire un premier choix est de définir le rôle du composant. Un support de montage structurel, un clip ou un boîtier renforcé peut pointer vers le PA66. Une glissière de précision, un petit engrenage, un bloc de guidage ou un mécanisme sensible aux dimensions peuvent pointer vers le POM. Ce sont des hypothèses de départ, pas des règles inconditionnelles. Les nuances exactes, les cas de charge, les matériaux correspondants et l'environnement environnant peuvent inverser une recommandation générale. Ce guide se concentre sur les décisions que les ingénieurs OEM, les concepteurs de produits et les acheteurs industriels doivent prendre avant de commander un moule de production.
Que sont le PA66 et le POM ?
Le PA66 est un polyamide semi-cristallin offrant une combinaison utile de résistance, de résistance à la fatigue, de ténacité et de performances thermiques. Les fournisseurs proposent des qualités non chargées, des qualités renforcées de fibres de verre, des qualités stabilisées à la chaleur et d'autres modifications. L'ajout de fibres de verre peut augmenter considérablement la rigidité, mais cela modifie également la direction de l'écoulement, le retrait et l'état de surface. Les propriétés mécaniques du nylon sont fortement influencées par son état d'humidité.
Le POM est également semi-cristallin, mais sa composition chimique permet une absorption d'humidité relativement faible, un bon comportement au glissement et des dimensions reproductibles dans de nombreux assemblages mécaniques. Les qualités d'homopolymère POM et de copolymère POM n'ont pas de propriétés ou de résistance chimique identiques. Différentes formulations d'acétal peuvent être optimisées pour la ténacité, l'usure, les faibles émissions ou le traitement. Évitez de traiter une comparaison générique de familles de matériaux comme une fiche technique pour chaque qualité.

Quel matériau offre une meilleure résistance et rigidité ?
Le mot force est incomplet à moins que le mode de chargement et les conditions de test ne soient définis. La résistance à la traction, le module de flexion, la résistance aux chocs, les performances en fluage et en fatigue décrivent différents aspects du composant. Dans de nombreuses applications structurelles, le PA66 est un candidat intéressant car ses performances en matière de résistance et de fatigue peuvent être combinées avec un renforcement. Le PA66 chargé de verre peut offrir une rigidité considérablement plus élevée que les qualités classiques non chargées et peut aider à réduire la déflexion des supports ou des supports.
Cependant, il est inexact de dire que le PA66 non chargé est toujours plus rigide ou plus résistant que tous les grades de POM. Les plages de propriétés mécaniques se chevauchent. Le PA66 sec peut se comporter différemment du PA66 conditionné car l'eau absorbée plastifie généralement le polymère : la rigidité peut diminuer tandis que la ductilité ou la ténacité peuvent augmenter. Le POM conserve souvent un comportement mécanique plus cohérent lorsque l'humidité ambiante fluctue. Les ingénieurs doivent comparer les fiches techniques des fournisseurs sous la même température, le même état d’humidité et la même méthode de test plutôt que de comparer des chiffres sans rapport.
Pour un clip en porte-à-faux, des contraintes répétées et une fatigue à long terme peuvent contrôler la conception. Pour un support boulonné, le fluage, la rétention des inserts et la concentration des contraintes peuvent avoir plus d'importance que la résistance à la traction à court terme. Pour un guide mobile, la question peut être de savoir si sa surface d'appui reste intacte sous pression de contact. Ces différents modes de défaillance nécessitent des plans de tests différents.
Comment le PA66 et le POM se comparent-ils en termes de friction et d'usure ?
Le POM est généralement sélectionné pour les composants coulissants et rotatifs car ses caractéristiques de faible frottement peuvent réduire la résistance dans les mécanismes correctement conçus. Les applications typiques incluent les engrenages moulés, les guides linéaires, les bagues, les éléments de convoyeur et les composants d'actionneurs. Un jeu dimensionnel constant est souvent aussi important que le coefficient de frottement initial : une pièce coulissante qui se dilate de manière inattendue peut se lier même si la résine possède de bonnes propriétés tribologiques.
Le PA66 présente également un bon potentiel d’usure, en particulier dans les qualités et systèmes correctement sélectionnés. Il peut être préféré pour une poulie chargée, un rouleau robuste ou un composant mobile sujet aux chocs. Les qualités de nylon lubrifiées ou spécialement chargées peuvent très bien fonctionner. Aucun des deux polymères ne doit être décrit comme étant universellement autolubrifiant ou résistant à l’usure. L'usure dépend de la pression, de la vitesse de glissement, de la température, de la lubrification, de la rugosité de la surface, de la contamination, de l'alignement et du cycle de service.
Pour les équipements à grand volume, demandez un test d’usure qui reproduit les matériaux de contact et les charges réelles. Une paire coulissante POM-acier non lubrifiée peut se comporter différemment d'un mécanisme de transport POM-POM, nylon-aluminium ou d'un convoyeur poussiéreux. Lorsque les performances sont critiques, définissez la profondeur d'usure admissible, la modification du couple, le bruit et la durée de vie acceptable.
Dans quelle mesure l’absorption d’humidité affecte-t-elle le PA66 ?
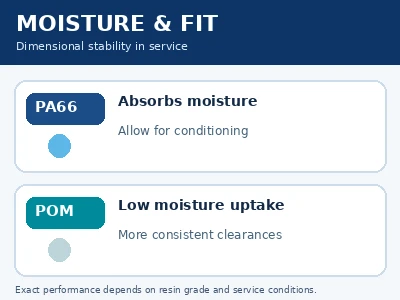
L’absorption de l’humidité est l’une des différences les plus importantes entre ces matériaux. Le PA66 est hygroscopique et absorbe progressivement l'eau de l'air humide ou de l'exposition directe. La quantité et la vitesse dépendent de la qualité, de l'épaisseur de la paroi, de la température et de l'humidité relative. L’humidité affecte la dimension dimensionnelle, la rigidité et la ténacité. Une pièce en nylon fraîchement moulée et la même pièce après conditionnement peuvent ne pas avoir des dimensions ou un ajustement identiques.
Le POM absorbe généralement beaucoup moins d’humidité, il offre donc souvent un point de départ plus facile lorsque la précision dimensionnelle doit rester constante malgré les changements d’humidité. Une faible absorption d'humidité n'est pas la même chose qu'un changement dimensionnel nul : le POM peut encore rétrécir après le moulage, se dilater thermiquement et fluer sous la charge. Les deux matériaux nécessitent une allocation de tolérance réaliste.
Si le PA66 est choisi pour un assemblage de précision, précisez si l'inspection a lieu à sec après moulage, après une procédure de conditionnement définie ou dans un état environnemental contrôlé. Ceci est particulièrement important lorsque des clips ou des boîtiers en nylon doivent s'accoupler avec des inserts métalliques, des roulements, des capteurs ou des couvercles en plastique bien ajustés. Le conditionnement de l’humidité et l’inspection dimensionnelle doivent être discutés avant l’approbation des premiers échantillons d’essai.
Quel matériau offre une meilleure stabilité dimensionnelle ?
Pour les mécanismes de précision sensibles à l’humidité, le POM est souvent privilégié car une faible absorption d’eau peut réduire les variations dimensionnelles au fil du temps. Cela en fait un candidat raisonnable pour les blocs de guidage, les bagues de précision, les engrenages et les caractéristiques d'espacement. Pourtant, ni le POM ni le PA66 ne peuvent garantir des tolérances serrées par le seul choix des matériaux. L'épaisseur de la paroi, la position de la porte, l'équilibre du refroidissement et les contraintes résiduelles peuvent provoquer une déformation après éjection.
Le POM présente un retrait de moulage important, typique des polymères semi-cristallins, et des différences locales de cristallisation ou de compactage peuvent produire un gauchissement. Le PA66 rétrécit également pendant le traitement, avec la variable supplémentaire des changements liés à l'humidité après le moulage. Le PA66 chargé de verre peut réduire le retrait dans le sens d'écoulement des fibres tout en créant un retrait différent dans le sens d'écoulement. Cette anisotropie peut augmenter le gauchissement directionnel dans les pièces longues ou asymétriques.
Le dessin doit identifier les données critiques et les dimensions fonctionnelles réelles plutôt que d'imposer partout des tolérances exceptionnellement strictes. Pour les systèmes de guidage installés, le jeu et la circularité peuvent être plus importants que les dimensions esthétiques globales. Pour les pièces à emboîtement, l’engagement fonctionnel après conditionnement peut avoir plus d’importance qu’une seule dimension à l’état sec.
Comment les pièces moulées par injection doivent-elles être conçues pour le PA66 ou le POM ?
Commencez par une épaisseur de paroi raisonnablement uniforme, des transitions douces, des congés et des structures de nervures appropriées qui assurent la rigidité sans grandes sections solides. Un bossage épais relié directement à une paroi mince peut refroidir de manière inégale et créer des marques d'évier ou une distorsion localisée. Les meilleures dimensions ne peuvent pas être choisies dans une table de matériaux universelle ; ils dépendent de la taille de la pièce, de la résistance cible, de la longueur d'écoulement, des exigences en matière de qualité et de qualité de surface.
Les conceptions PA66 doivent prendre en compte le séchage de la résine avant le traitement, l'orientation des fibres une fois renforcées et l'effet du conditionnement par l'humidité sur les tolérances. La direction de la grille peut influencer de manière significative la manière dont les fibres de renforcement s'alignent. Les nervures et les bossages doivent être évalués pour le transfert de charge, pas seulement pour leur apparence. Lors de la spécification de flexions ou d'ajustements répétés, validez la déformation et la fatigue avec la qualité PA66 choisie et l'état de conditionnement attendu.
Les conceptions POM doivent prendre en compte la compensation du retrait, un refroidissement constant et un contrôle approprié du traitement. Les temps de séjour longs et la surchauffe doivent être évités car l'acétal peut se dégrader s'il est mal traité. L'outilleur doit examiner attentivement les portes, la ventilation et l'éjection pour connaître la qualité exacte de la résine. Pour des pièces coulissantes précises, les surfaces de contact critiques et la géométrie des contacts d'usure doivent être identifiées sur le dessin afin qu'elles ne soient pas compromises par un vestige de porte ou une marque d'éjecteur.
Les deux matériaux peuvent nécessiter des angles de dépouille, et tous deux peuvent nécessiter des curseurs ou des élévateurs pour les contre-dépouilles inévitables. Plutôt que de copier une recommandation générique d'angle de dépouille, l'ingénieur moule doit confirmer la dépouille en fonction de la texture, de la profondeur et de la géométrie de démoulage. Une révision précoce du DFM est plus économique que la refonte d’un outil terminé.

Le même moule d’injection peut-il être utilisé pour les deux matériaux ?
Un moule conçu pour une résine ne doit pas automatiquement être considéré comme adapté à l’autre. Même lorsque les pièces partagent une forme externe, le retrait du matériau, l'écoulement, la température de traitement, le comportement du point d'injection et les tendances au gauchissement peuvent différer. Le passage du POM au PA66, ou du PA66 non chargé au PA66 chargé de verre, peut déplacer des dimensions critiques et nécessiter des modifications du moule ou du processus.
Si le matériau n'a pas été finalisé, divulguez cette incertitude avant la fabrication du moule. Un fournisseur peut évaluer si des inserts de cavité séparés, des tolérances d'outillage différentes ou une stratégie d'essai contrôlé sont judicieux. L’approbation de l’outillage doit être liée à une condition convenue de qualité, de révision et d’inspection. Un prix de résine inférieur ne compense pas un composant qui ne s'adapte plus à l'assemblage.
Où le PA66 est-il généralement le meilleur candidat ?
Le PA66 mérite d'être pris en considération pour les supports de montage industriels, les supports structurels renforcés, les clips robustes, les structures de connecteurs électriques, les poulies, les boîtiers et les composants soumis à des charges mécaniques répétées. Pour ces applications, les concepteurs peuvent donner la priorité à la rigidité, à la ténacité, à la résistance à la fatigue ou à la tenue en température. Les qualités stabilisées thermiquement ou renforcées peuvent élargir la plage de conception utile, mais leurs performances doivent être confirmées pour les conditions de fonctionnement réelles.
Un support de montage PA66 personnalisé illustre l'approche : identifiez les charges des boulons, la géométrie du mur, les inserts métalliques, la température de fonctionnement et l'humidité ambiante. Les nervures de renforcement peuvent offrir une rigidité plus efficace que la simple augmentation de chaque épaisseur de paroi. Vérifiez les dimensions de raccordement après l'état de conditionnement attendu en service réel.
Explorez notresupport de montage moulé par injection PA66 personnalisépour un exemple de composant structurel.
Où POM est-il généralement le meilleur candidat ?
Le POM est souvent un bon candidat pour les blocs de guidage de précision, les roues dentées, les bagues, les mécanismes de vannes, les rails de glissement et les ensembles mécaniques compacts. Ces pièces bénéficient d'un frottement relativement faible et de dimensions qui changent moins avec l'humidité ambiante que le nylon classique. Un bloc de guidage de convoyeur, par exemple, nécessite un profil de canal cohérent, des trous de montage stables et une usure acceptable contre un rail en mouvement ou un support de produit.
Il est important de ne pas confondre performances typiques favorables et compatibilité chimique garantie. Certains produits chimiques de nettoyage ou environnements agressifs peuvent endommager l'acétal, tandis que le nylon peut également être sensible à des expositions particulières. Évaluer la concentration chimique, la température et la durée du contact. Si le composant entre en contact avec des produits alimentaires ou pharmaceutiques, une documentation de conformité spécifique à la catégorie peut être requise plutôt qu'une allégation non étayée basée uniquement sur le type de polymère.
Voir notreBlocs de guidage de convoyeur POM moulés par injection sur mesurepour un exemple de composant de guidage de précision.
Que doivent vérifier les acheteurs concernant la température et l’exposition aux produits chimiques ?
La température affecte le fluage, la fatigue, la rigidité et l'usure. Comparez donc les performances de fonctionnement plutôt que de simplement comparer les points de fusion. Le PA66 peut être envisagé pour des tâches structurelles à plus haute température, en particulier dans les qualités stabilisées appropriées ; Le POM peut encore être préférable pour un mécanisme de précision plus froid. Une charge continue à une température modérée peut être plus exigeante qu'un bref pic de température.
Identifiez si la pièce touche des huiles, des carburants, des nettoyants, des solutions alcalines, des acides ou de l'eau chaude. Le PA66 et le POM ont des profils de compatibilité différents et leurs qualités peuvent également différer. Incluez l’exposition aux UV et aux intempéries extérieures, le cas échéant. La compatibilité chimique doit être vérifiée par rapport aux données du fabricant de résine et, lorsque cela est critique, vérifiée par des tests dans des conditions réalistes.
Comment comparer le coût total du projet ?
Le coût de la résine par kilogramme n’est qu’un élément du coût des composants. Tenez compte de la densité des matériaux, de la masse des pièces, des règles de rebroyage, du séchage de la résine, du taux de rebut, du temps de cycle, du nombre d'empreintes, de la durée de vie des outils, des risques d'inspection et de remplacement sur site. Le séchage et le conditionnement PA66 peuvent ajouter des contrôles de processus. Les nuances chargées de verre peuvent augmenter l'usure des outils. Le POM peut nécessiter un contrôle thermique minutieux et une conception de moule pour des dimensions cohérentes.
Pour un programme OEM produisant des dizaines de milliers de pièces, une résine légèrement plus chère peut réduire la maintenance ou les assemblages rejetés. À l’inverse, l’utilisation d’une nuance inutilement spécialisée dans un composant à faible contrainte peut augmenter les coûts sans aucun avantage utile. Une comparaison équitable nécessite un devis basé sur les mêmes dessins, quantités, conditions de service et normes d'acceptation.
Quelles informations devez-vous envoyer avant de demander un devis ?
Envoyez un modèle 3D STP ou STEP et un dessin 2D coté montrant les tolérances critiques. Décrire la fonction de la pièce, les composants d'accouplement, les charges statiques et dynamiques, les surfaces de glissement, la durée de vie requise, la température, l'humidité, les produits chimiques, la couleur et la finition. Incluez la quantité de commande initiale et le volume annuel estimé, ainsi que les qualités de matériaux déjà approuvées par votre équipe d'ingénierie.
Si vous n'êtes pas sûr entre PA66 et POM, marquez explicitement le risque clé. Par exemple : « le canal de guidage ne doit pas se coincer lors des changements saisonniers d'humidité » ou « le support doit rester rigide sous une charge de montage continue ». Cela permet à l'équipe d'ingénierie de comparer les performances des matériaux à l'aide de critères d'acceptation spécifiques à l'application plutôt qu'à l'aide d'une brochure générique. Demandez un examen DFM et un plan d’inspection d’échantillons avant de vous engager dans l’outil de production.
Quelle est la règle pratique de sélection ?
Choisissez le POM comme premier candidat lorsqu'un mouvement fiable à faible friction et un faible changement dimensionnel dû à l'humidité dominent l'application. Choisissez le PA66 comme premier candidat lorsque la durabilité structurelle, la ténacité, la fatigue ou le potentiel de renforcement dominent. Réévaluez le choix pour chaque qualité de résine, les conditions environnementales réelles, la conception de l'outil et la durée de vie prévue.
Pour plus d’informations, lisez nos guides relatifs à la sélection des plastiques techniques, aux tolérances de moulage par injection et à la conception des contre-dépouilles. SWKS peut examiner des dessins personnalisés pour les composants industriels PA66 et les pièces POM de précision. Un dossier de projet bien défini permet d'aligner le choix des matériaux, la construction du moule, l'inspection qualité et la répétition de la production dès le début.
Lecture connexe :article plus ancien sur la sélection de POM et de nylon, article sur les tolérances de moulage par injection, article de conception de contre-dépouilles, comparaison plus large des matériaux.
Comment SWKS peut-il vous aider avec votre projet PA66 ou POM ?
SWKS prend en charge les composants industriels en plastique moulés par injection personnalisés selon les dessins du client, y compris les blocs de guidage POM et les composants de montage PA66. Envoyez votre modèle STEP ou STP, votre dessin 2D, la quantité requise et les conditions opératoires pour une revue de fabrication et de matériaux. Contactez amanda@tjswks.com pour demander un devis ou discuter si le PA66 ou le POM est plus adapté à votre application.
Demander un devis : amanda@tjswks.com